Зона копчения и варки
Формирование цвета посола, сушка, горячее копчение, варка, бланширование, обработка горячим воздухом и проветривание — либо по проекту только варочная зона.

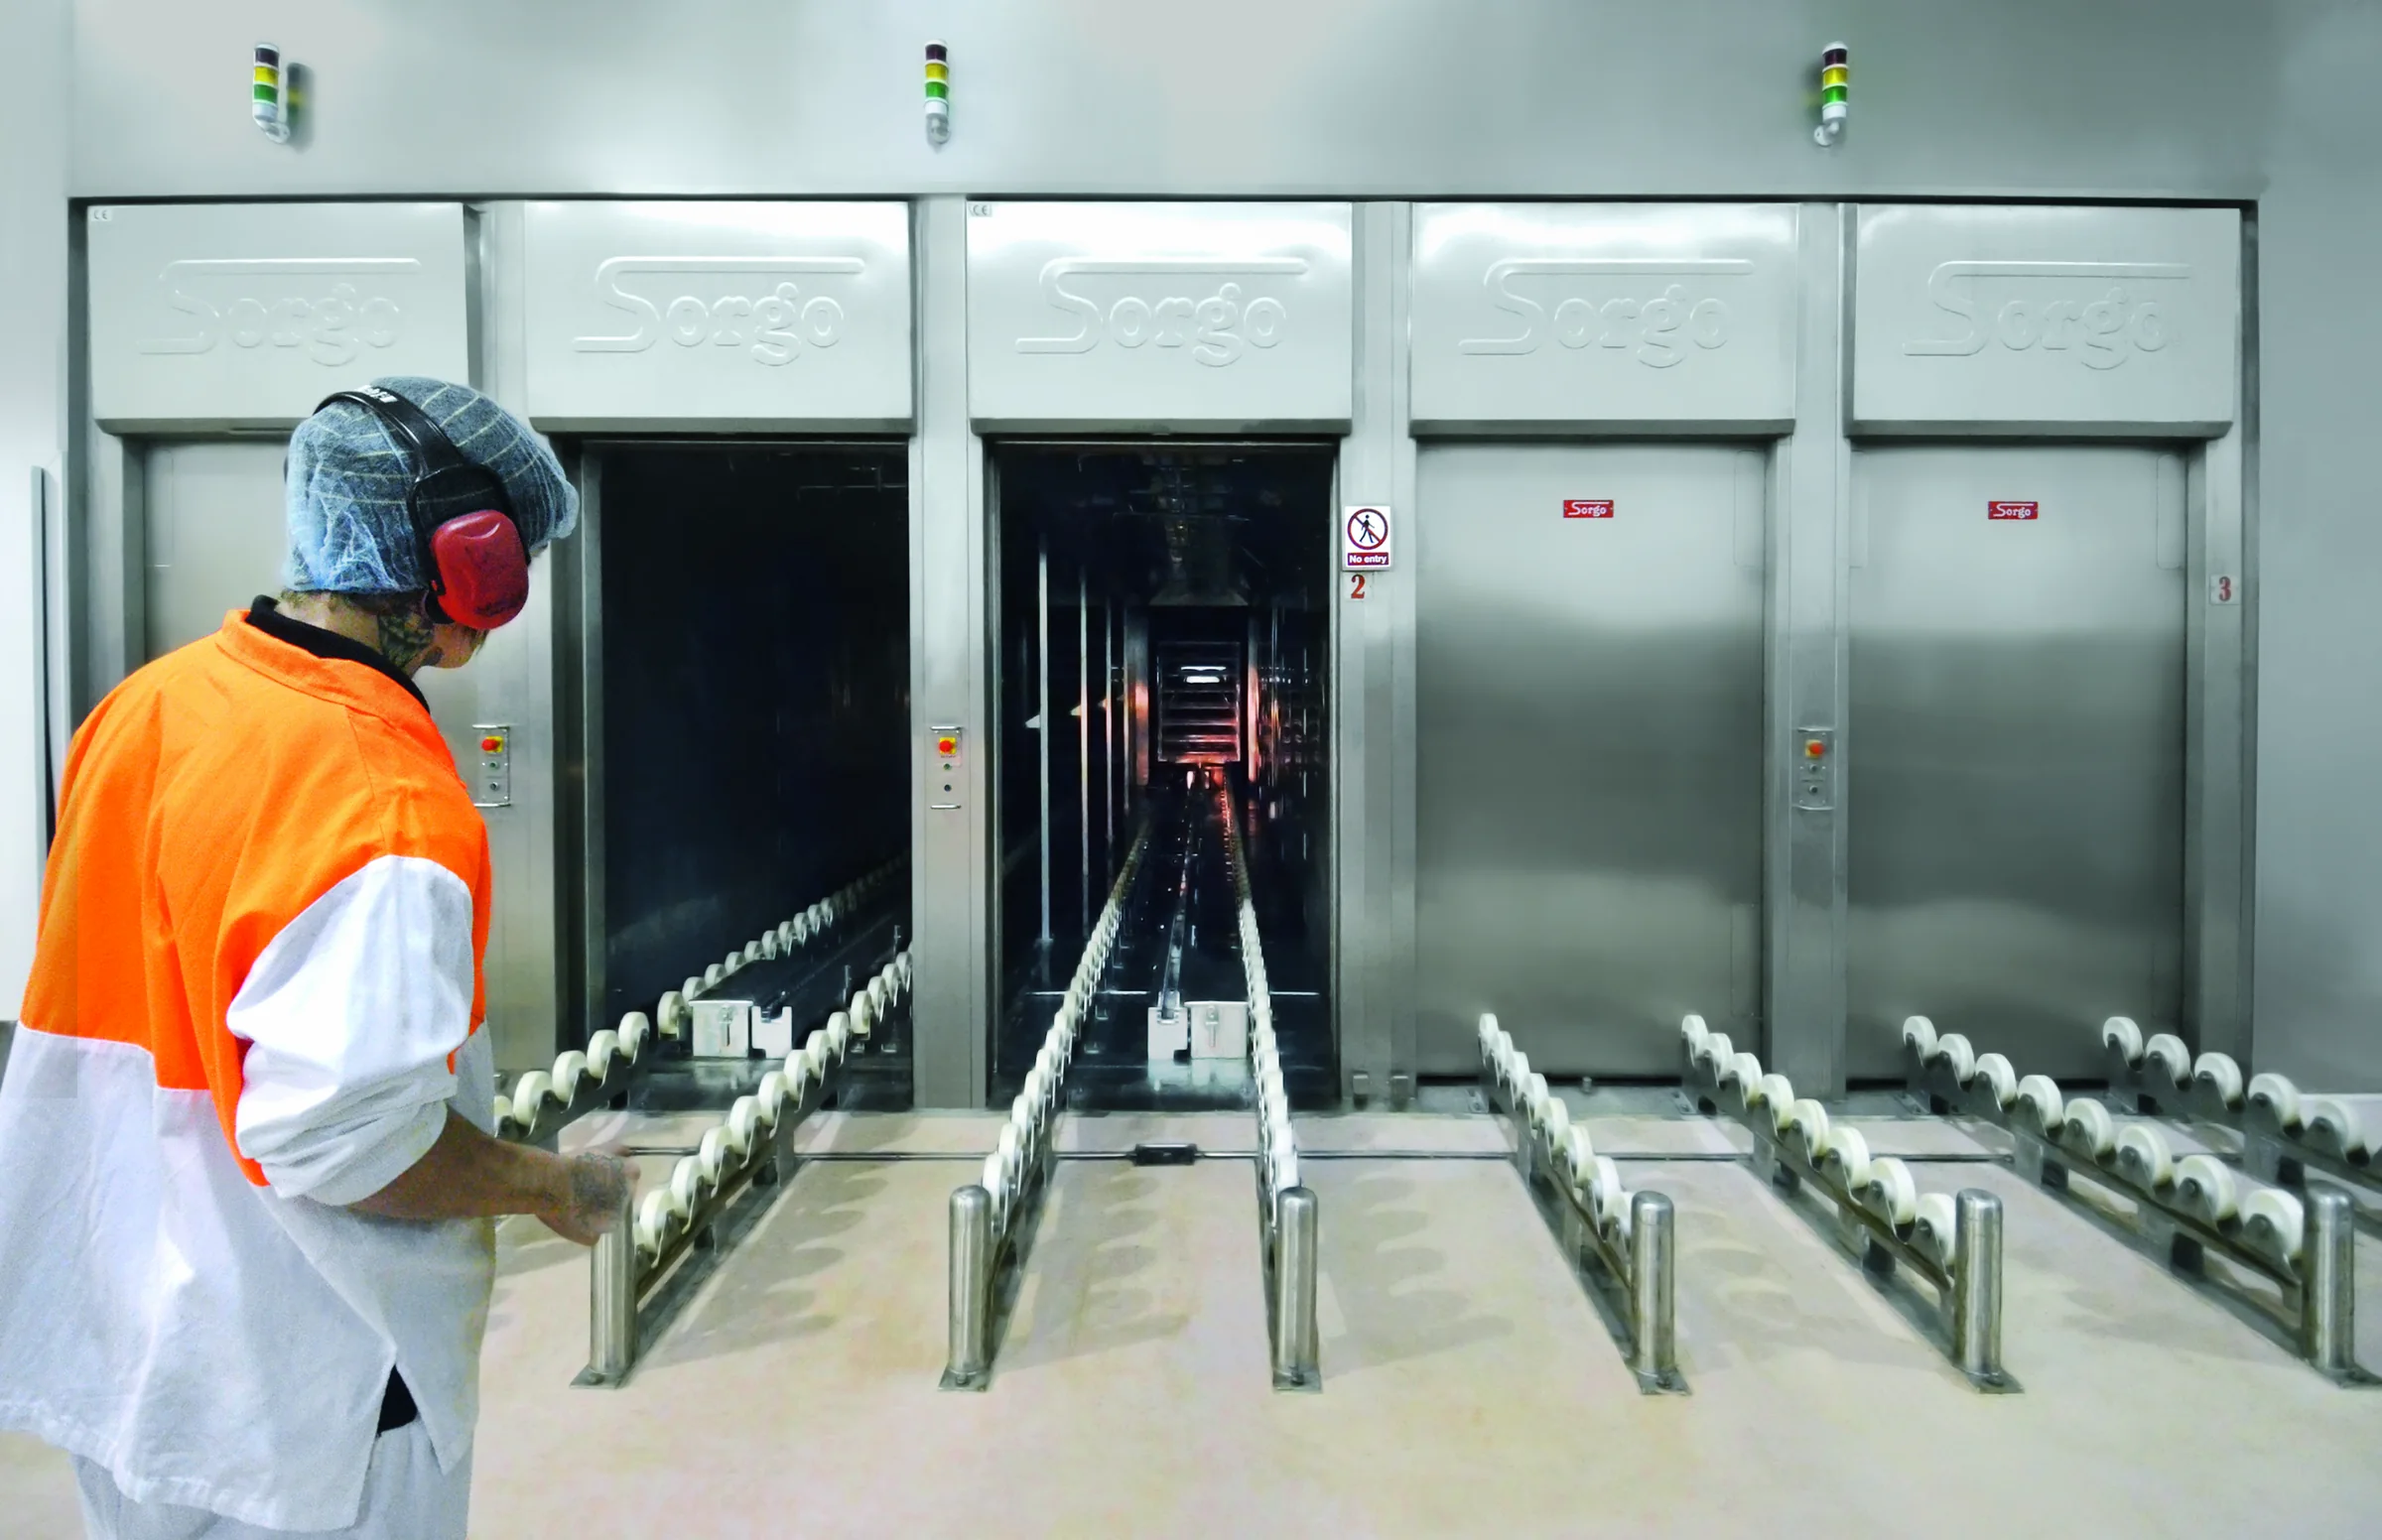
АВТОМАТИЗИРОВАННЫЕ ПРОМЫШЛЕННЫЕ ЛИНИИ
Установки SORGO Konti объединяют копчение, варку, душирование и интенсивное охлаждение в модульную промышленную линию. Одно- или двухрядные исполнения синхронно перемещают тележки, рамы или подвешенные продукты через зоны процесса и выдают готовый продукт с заданной температурой в центре.
ОБЛАСТИ ПРИМЕНЕНИЯ
ПОСЛЕДОВАТЕЛЬНОСТЬ ПРОЦЕССА
ИНЖИНИРИНГ KONTI
SORGO Konti объединяет тепловую обработку и интенсивное охлаждение в единую конструкцию. Пока одна партия достигает заданной температуры в холодильной зоне, следующая уже обрабатывается в коптильной или варочной зоне — для высокого выпуска без лишней передачи и ожидания.
Формирование цвета посола, сушка, горячее копчение, варка, бланширование, обработка горячим воздухом и проветривание — либо по проекту только варочная зона.
Полностью изолированные подъёмные или распашные двери разделяют зоны процесса, открываются в соответствии с транспортным циклом и ограничивают потери энергии.
Воздушное охлаждение, охлаждающий душ, опциональный туманный душ и сушка до заданной температуры в центре.
ЗАГРУЗКА И ТРАНСПОРТ
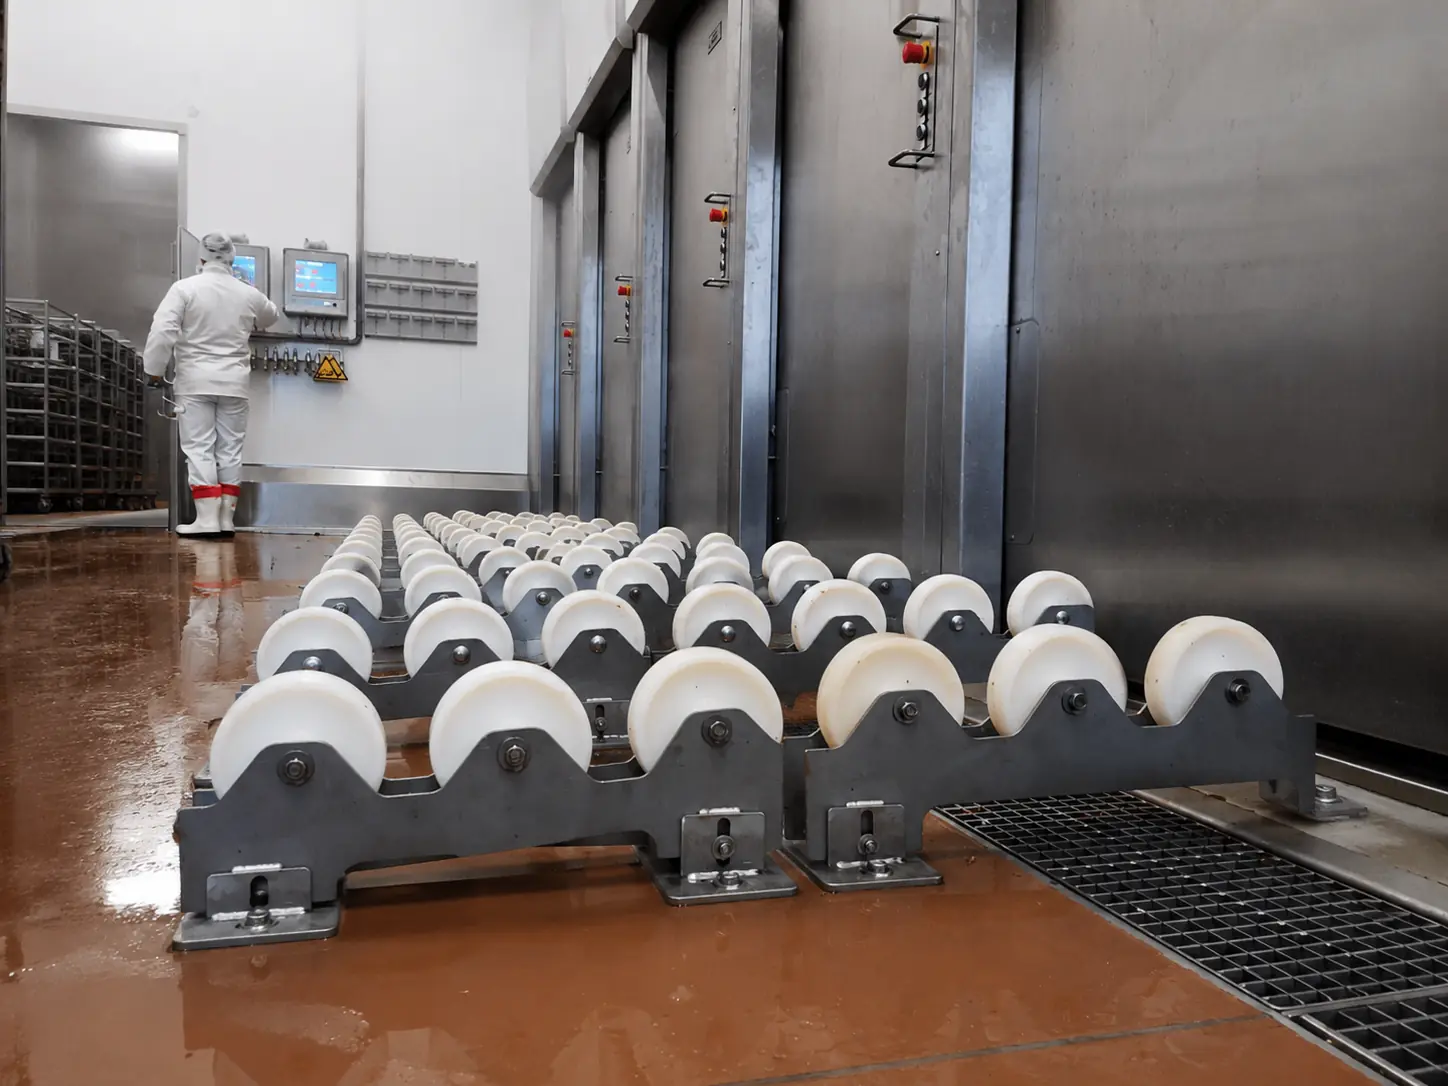
Автоматизация простирается от ручной подачи до полностью автоматических приёма, передачи и выгрузки. Конструкция формируется на основе реальной заводской логистики и может гигиенично связывать производство и упаковку.
Контролируемые реечные приводы с толкателями и захватами точно позиционируют и перемещают тележки по линии.
Для подвешенных продуктов возможны исполнения с потолочным подвесным путём и специализированными рамами.
Въездные и выездные рольганги и автоматические передаточные посты связывают линию с предшествующими и последующими участками.
ПРОЕКТНЫЕ МОДУЛИ
Продукт, часовая производительность, формат тележек, здание, среды и гигиеническая концепция определяют сочетание. Следующие исполнения в зависимости от проекта являются стандартом, альтернативой или опцией.
Каждое место получает собственный рециркуляционный вентилятор с центральным всасыванием. Двухступенчатая или плавно регулируемая рециркуляция и сопла специальной формы распределяют подготовленный воздух по всей загрузке.
Обогрев электричеством, газом, жидким топливом или паром высокого давления.
При паровом исполнении варка выполняется насыщенным паром низкого давления при 0,5 bar.
Холодильная зона оснащается встроенным охлаждающим душем. Опционально нержавеющая 2-компонентная форсунка на каждую тележку с водой и сжатым воздухом дополнительно отводит тепло мелкодисперсным туманом при низком расходе воды.
Полностью изолированные пневматические подъёмные двери прижимаются к раме синхронно с транспортным циклом. По планировке возможны распашные и двустворчатые двери, Fail-Safe и взаимоблокировка зон низкого и высокого риска.
Фрикционный, тлеющий или щеповой дым интегрируется полностью автоматически. Интенсивность дыма, заслонки и частотно-регулируемый вытяжной вентилятор точно управляются для каждого процесса; дымовые тракты могут включаться в мойку.
Программная мойка с дозированием, повышением давления и ополаскиванием чистой водой может раздельно очищать зоны процесса. SORGO X1 управляет линией на въезде и выезде; SORGO Inspect централизованно документирует программы, партии, кривые, сообщения и аварии в браузере.
Основу составляют модульные дымо- и парогерметично сваренные сегменты из нержавеющей стали, полная изоляция и термо- и кислотостойкие уплотнения. По зоне процесса используются 1.4301 или 1.4571. Гладкие усиленные полы, направляющие тележек и контролируемые последовательности обеспечивают прочность, гигиену и эксплуатационную безопасность.
SORGO ENGINEERING
Пока одна партия охлаждается, следующая уже проходит тепловую обработку. Это повышает выпуск и исключает ненужные простои.
Загрузить перед окончанием смены, обработать автоматически и забрать охлаждённый готовый продукт на следующий день.
Синхронные двери и автоматические передачи связывают производство и упаковку с чётко разделёнными зонами процесса.
Быстрое контролируемое охлаждение уменьшает потери массы и может исключить промежуточное хранение и дополнительную холодильную площадь.
Дымогенераторы
Дымогенератор, дымовой тракт и безопасность проектируются как единая система.
ДымогенераторыУПРАВЛЕНИЕ И ДОКУМЕНТИРОВАНИЕ ПРОЦЕССОВ
Интуитивное управление на промышленном сенсорном дисплее 15,6 дюйма, сохраняемые программы и точное ведение процесса. Также ознакомьтесь с SORGO INSPECT для централизованного документирования и возможностями опционального управления со смартфона или планшета.
Управление координирует фактически запланированные зоны процесса, транспортные последовательности и интерфейсы линии.
Узнать об управлении и документировании процессов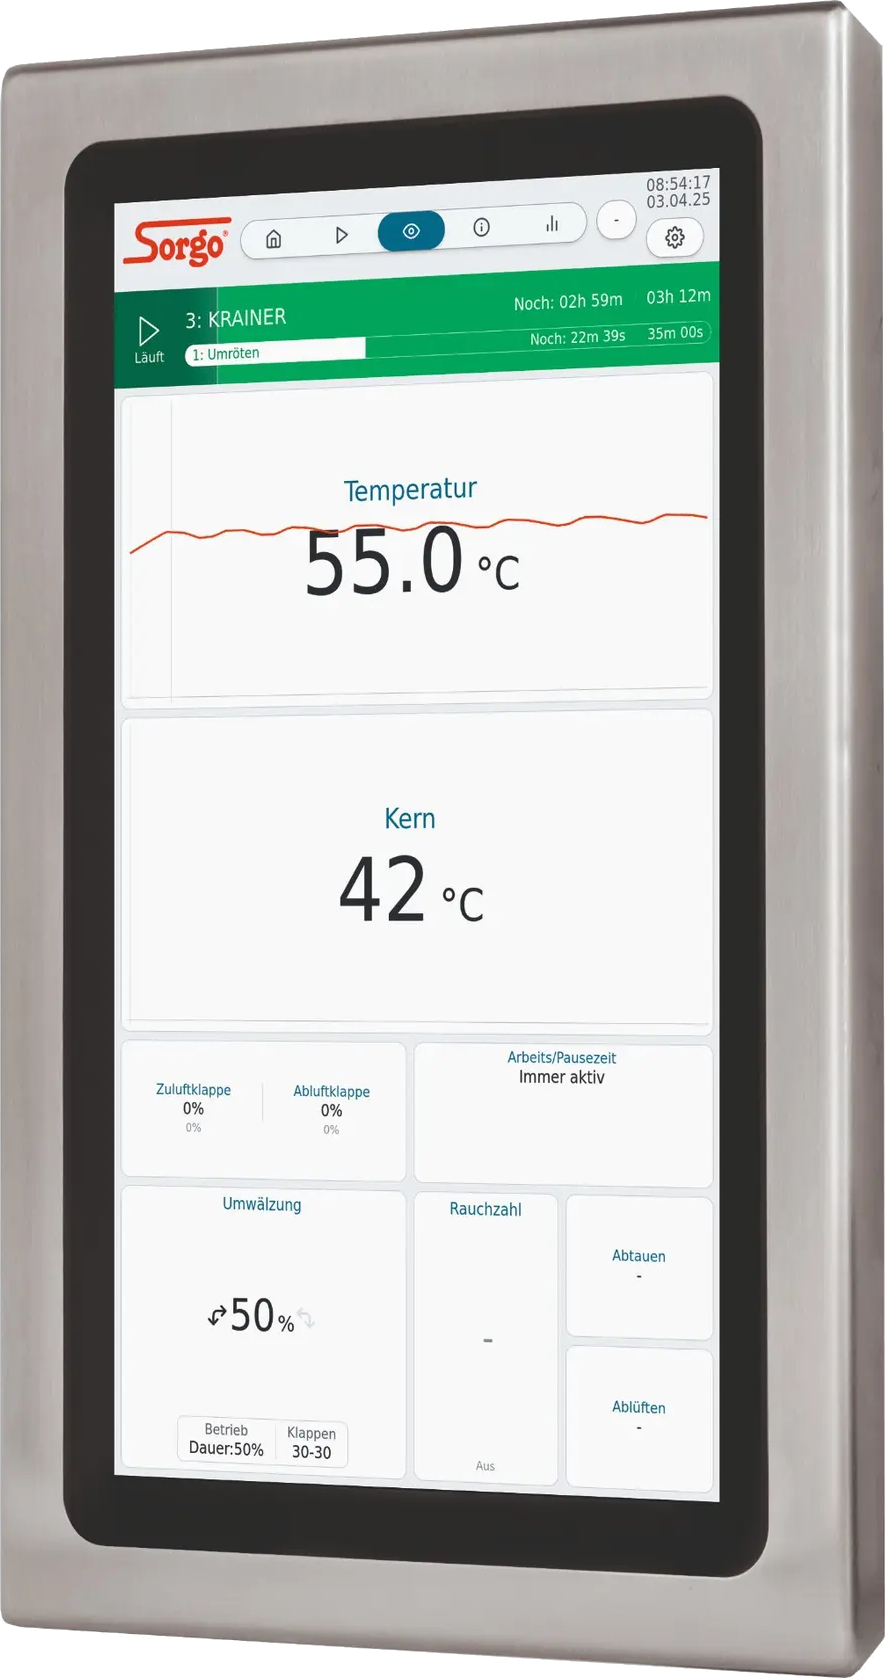
ИСПОЛНЕНИЕ И ДЕТАЛИ
TECHNISCHE AUSLEGUNG
Wählen Sie die Wagenzahl der Konti-Linie. Sektion 1 und Sektion 2 werden automatisch gleich groß ausgelegt; Leistungen, Anschlüsse und Abmessungen aktualisieren sich gemeinsam.
Eine Auswahl steuert beide über die Übergabeschleuse verbundenen Prozesssektionen.
 Umröten & VortrocknenRäuchern
 Kochen & Garen
 Duschen
 Kühlen & Anfrieren
Konti 2+2
Umröten & VortrocknenRäuchernKochen & Garen| Typ | Wagen | Wagenmaß | Anlagenabmessungen | Wärmeversorgung | Kochen / Befeuchten | E-Anschlussleistung |
|---|---|---|---|---|---|---|
| HR 6.000Rauch-/Kochsektion | 2Sektion 1 | 1.000 × 1.000 × 2.000 mm | B 1450 x T 2350 x H 2820 mmAnlagengehäuse+ 300 mm Umluftmotor | 60 kWHeizleistung · Elektro | Kalt- oder WarmwassereinspeisungElektro | 72,5 kWReiberauch · StandardausführungElektrische Leistung Raucherzeuger: 5,5 kW |
Konti 2+2
DuschenKühlen & Anfrieren| Typ | Wagen | Wagenmaß | Anlagenabmessungen | Heizleistung / Kochen | Kälteleistung | E-Anschlussleistung |
|---|---|---|---|---|---|---|
| IK 6.000Intensivkühlsektion | 2Sektion 2 | 1.000 × 1.000 × 2.000 mm | B 1450 x T 2350 x H 2820 mmAnlagengehäuse+ 300 mm Umluftmotor | Ohne KochfunktionNicht gewählt | 30 kWKältemedium · Glykol15 kW je Wagen bei −15 °C Vorlauf | 7 kW |
Die Summenwerte ergeben sich aus zwei gleich großen Sektionen.
Die Gesamtmaße verwenden gemeinsame Breite und Höhe beider Sektionen; die Tiefe ist die Summe aus Sektion 1 und Sektion 2. Übergabeschleuse, Türsystem, Transport und örtliche Einbausituation werden im Projekt ergänzt. Alle Leistungs- und Maßangaben sind Richtwerte.
Die vollständige Tabelle mit Ihrer aktuellen Auswahl als PDF im A3-Querformat.
БРОШЮРА
Краткий обзор продукции, процессов и вариантов оснащения в PDF.
ИНДИВИДУАЛЬНОЕ РЕШЕНИЕ
Производительность, продукт, формат тележек, энергоснабжение, планировка и автоматизация определяют решение. SORGO проектирует каждую систему для реального производственного потока, включая управление, систему копчения, мойку, документирование, монтаж и ввод в эксплуатацию.