Zona de ahumado y cocción
Sección 1: tratamiento térmico.
LÍNEAS INDUSTRIALES AUTOMATIZADAS
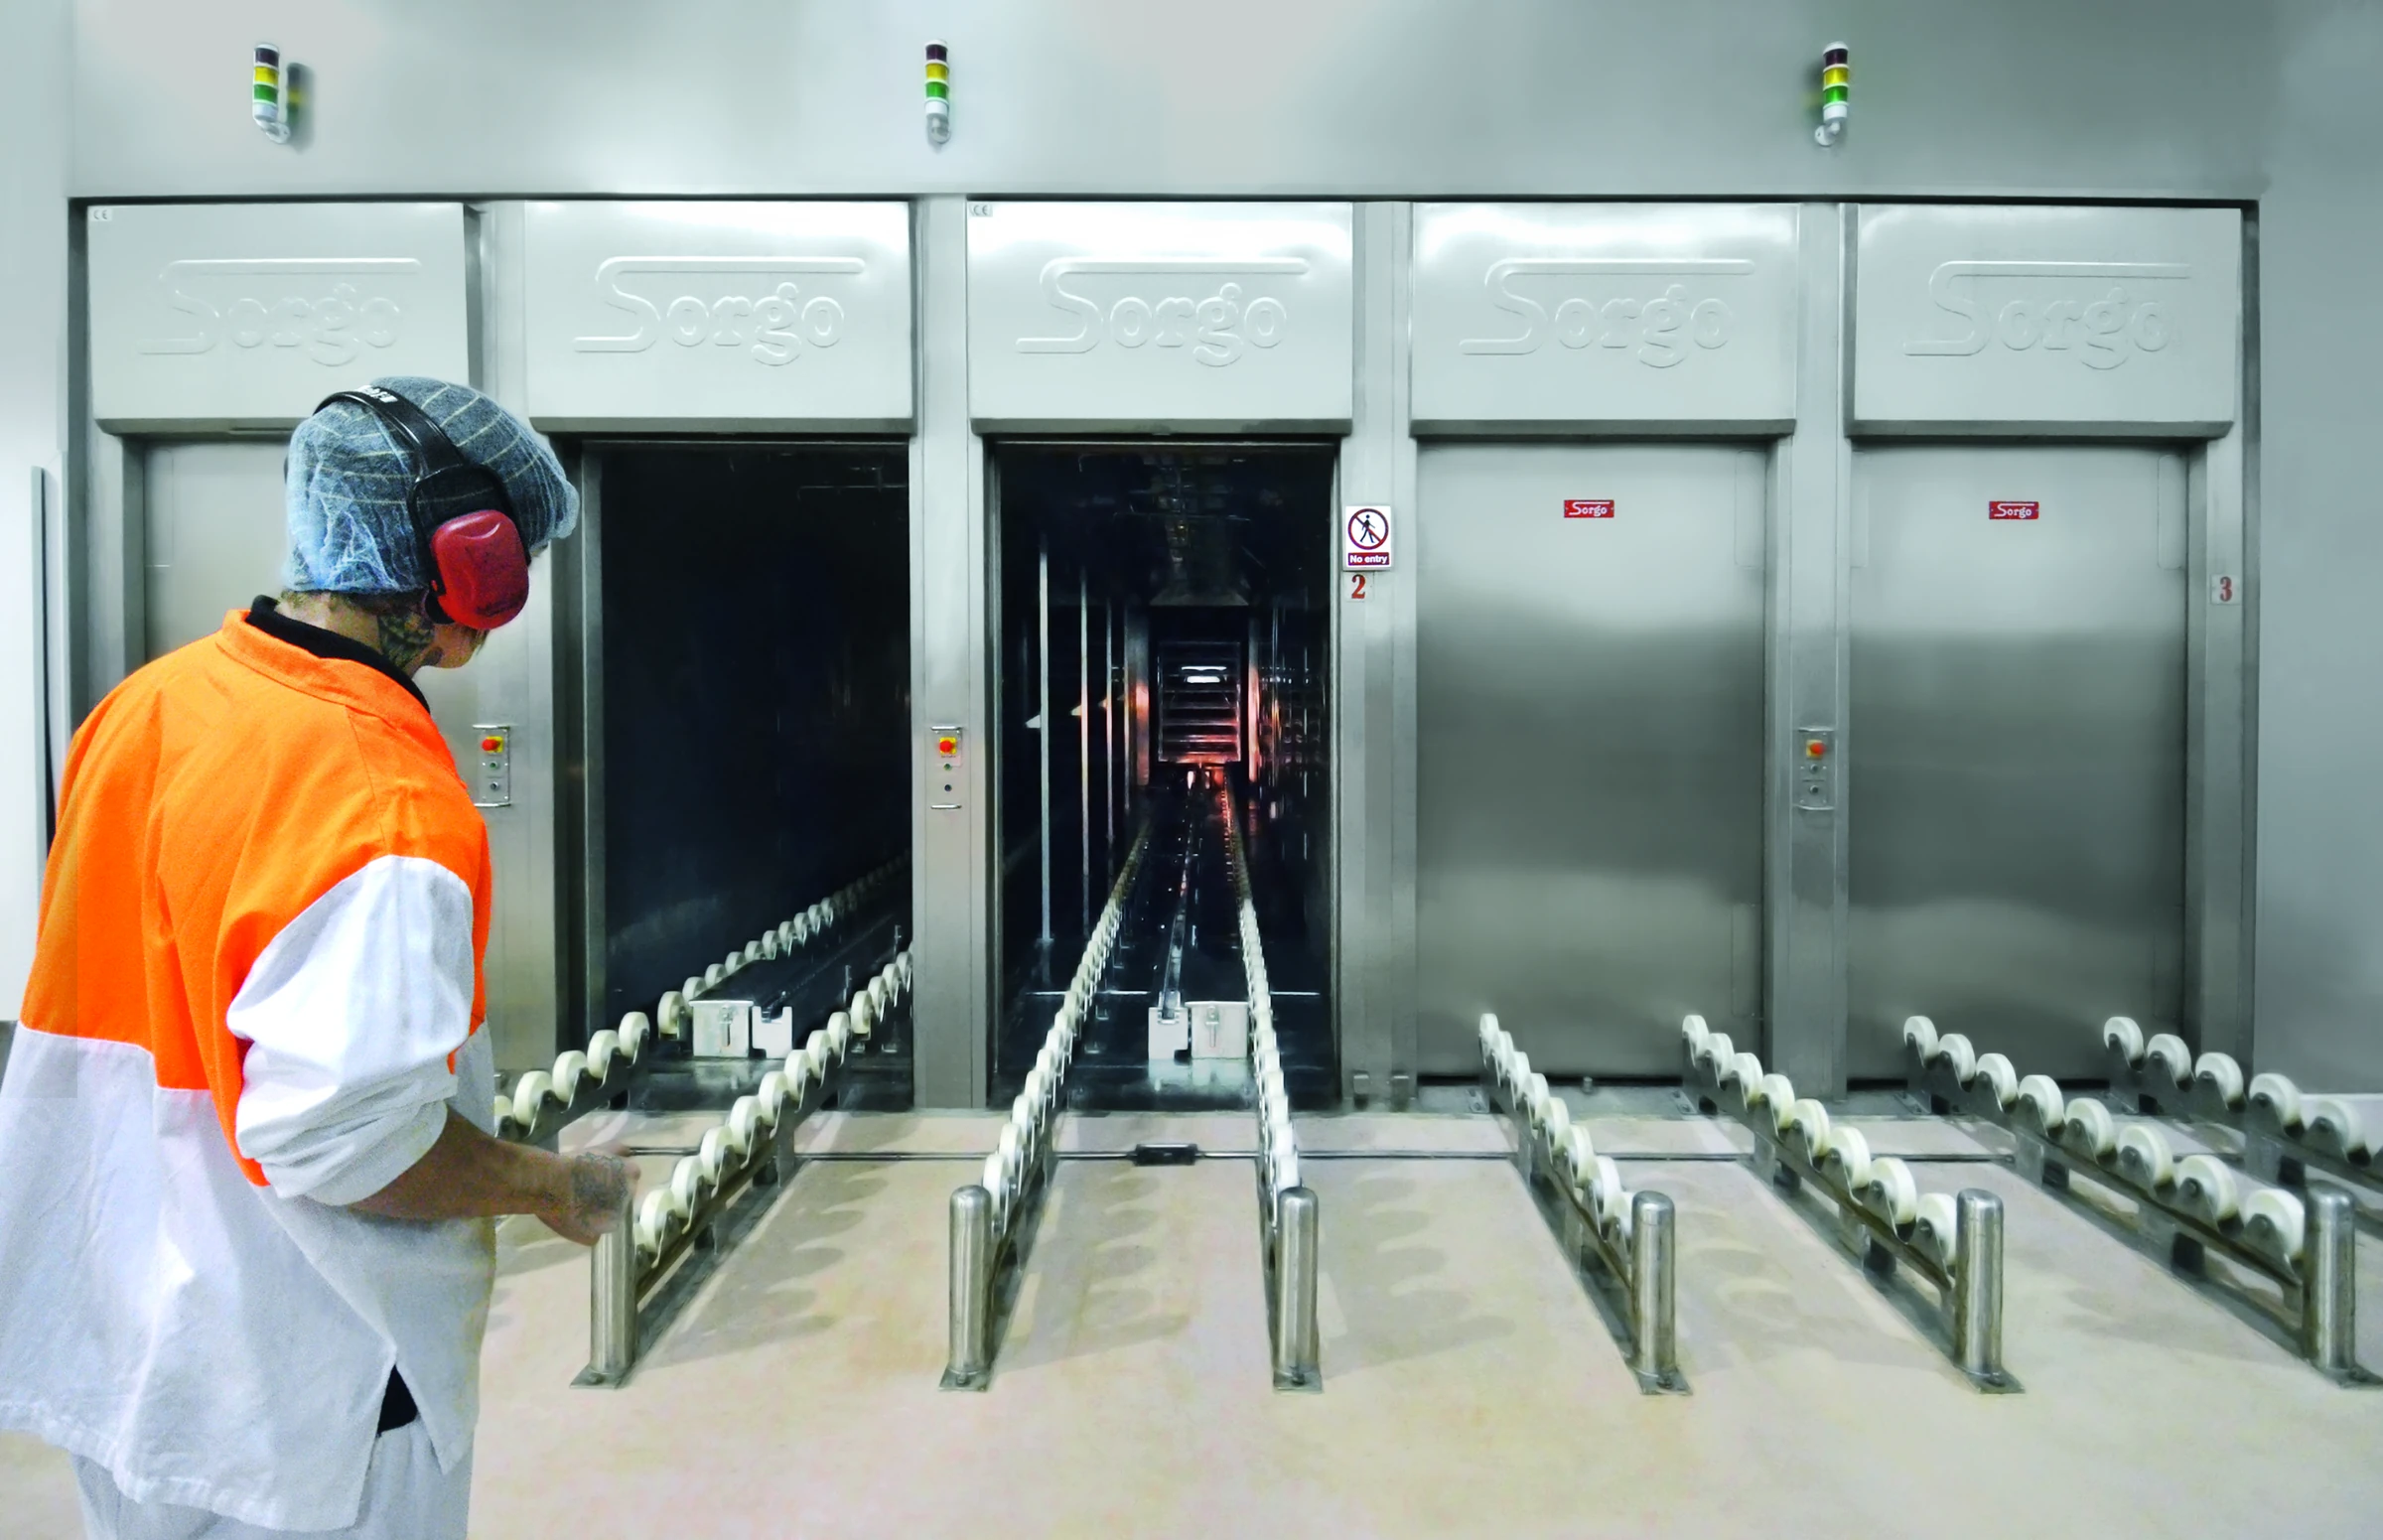
Las instalaciones SORGO Konti combinan procesos de ahumado, cocción, duchado y enfriamiento intensivo en una línea industrial modular. Las versiones de una o dos filas transportan carros, bastidores o productos colgados de forma sincronizada por las zonas de proceso y entregan el producto terminado a una temperatura interna definida.
ÁMBITOS DE APLICACIÓN
CONTROL DEL PROCESO
Sección 1: tratamiento térmico.
Transferencia entre las zonas de proceso.
Sección 2: refrigeración controlada.
SUS VENTAJAS
Tratamiento térmico y refrigeración en zonas separadas.
Transferencias adaptadas al concepto de la instalación y del edificio.
Disponer el producto terminado al final de la línea en las condiciones previstas.
INGENIERÍA KONTI
Las instalaciones continuas SORGO integran el tratamiento térmico y la refrigeración intensiva en una sola unidad constructiva. Mientras un lote se enfría en la zona de refrigeración, el siguiente ya se procesa en la zona de ahumado o cocción – para una elevada producción sin tiempos innecesarios de transferencia y espera.
Desarrollo del color de curado, secado, ahumado en caliente, cocción, escaldado, cocción con aire caliente y ventilación, o exclusivamente como zona de cocción según el proyecto.
Las puertas elevables o de hojas completamente aisladas separan las áreas de proceso, se abren según la secuencia de transporte y limitan las pérdidas de energía.
Refrigeración por aire recirculado, ducha de enfriamiento, ducha de nebulización opcional y secado hasta la temperatura interna definida.
La cocción también está disponible opcionalmente en la zona de refrigeración intensiva.
SISTEMAS EN FUNCIONAMIENTO
Imágenes del proceso de producción
Imágenes del proceso de producción
CARGA Y TRANSPORTE
El grado de automatización abarca desde la introducción manual hasta la recepción, transferencia y salida totalmente automáticas. La construcción parte de la logística real de la fábrica y puede conectar higiénicamente las áreas de producción y envasado.
Accionamientos de cremallera supervisados con barras de empuje y arrastradores posicionan y desplazan los carros con precisión por la línea.
Los carros suspendidos se reciben de su sistema de vía aérea y avanzan por la vía a través de la cámara hasta la descarga – de forma automática o manual.
Para los carros especialmente pesados, también se integra un transportador de rodillos dentro de la instalación. Los transportadores de entrada y salida y las estaciones de transferencia automáticas conectan la línea con las áreas anteriores y posteriores.
SISTEMAS DE PUERTAS SORGO
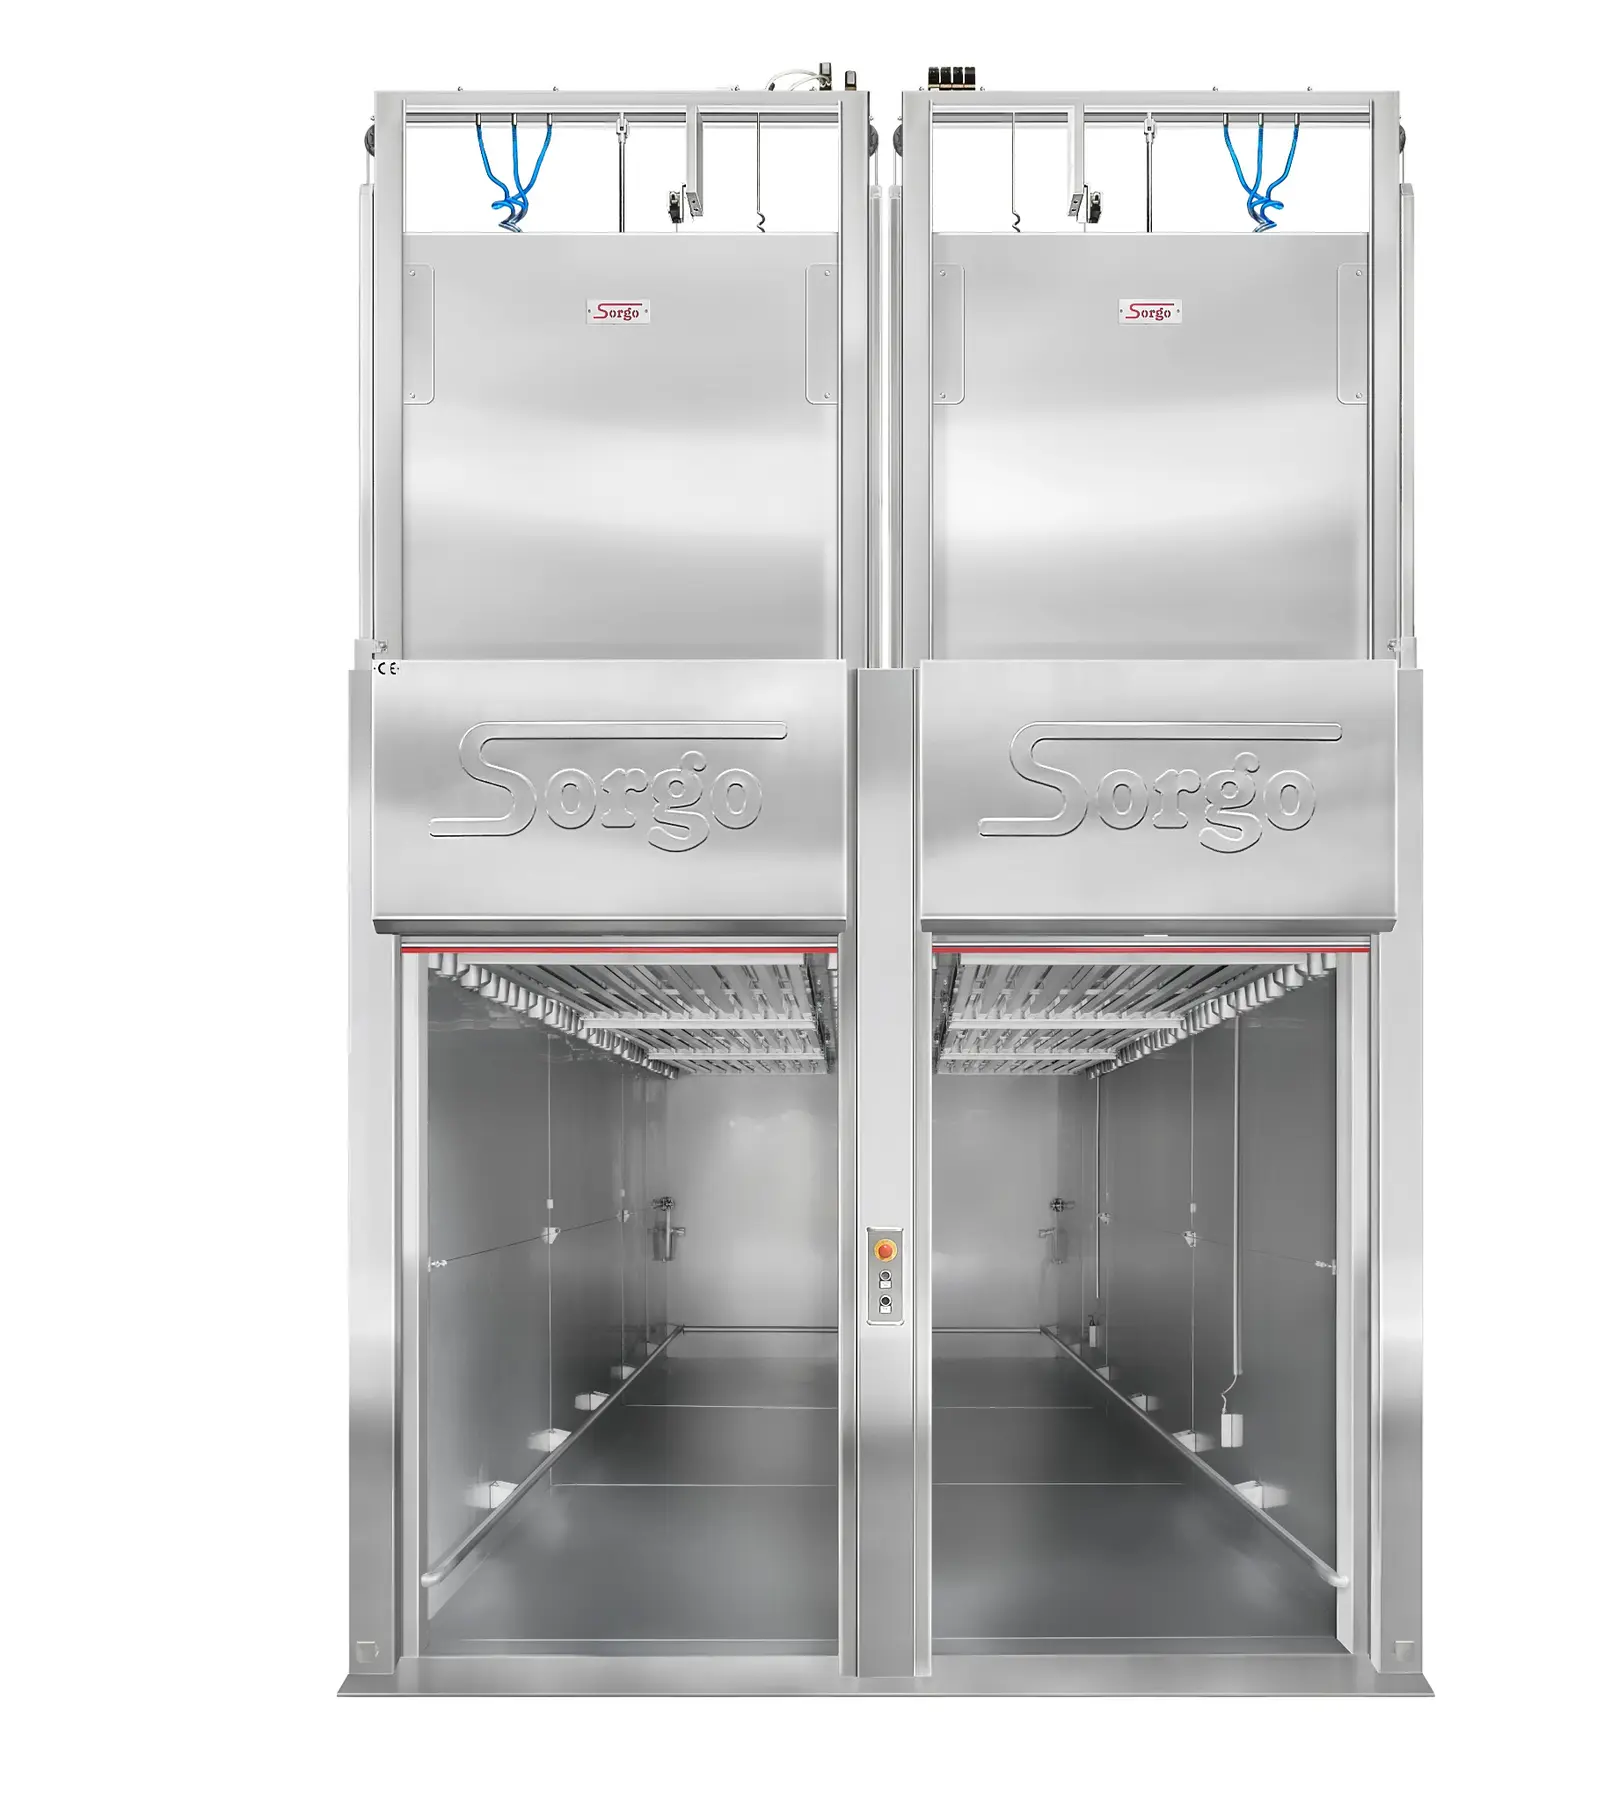
La puerta jet se abre verticalmente y mantiene despejada la zona delante de la instalación.
Ninguna hoja de puerta gira hacia la sala de producción, ideal para vías de circulación y carga estrechas.
La secuencia de la puerta se puede sincronizar con el transporte automático de carros.
La puerta jet se puede integrar en el transporte automático de carros con SORGO TrolleyFlow.
Altura del local necesaria con puerta jet: al menos 4,5 m.
Las puertas elevables de la esclusa entre las zonas de proceso de la instalación continua se diseñan para cada proyecto.
MÓDULOS DE PROYECTO
El producto, la capacidad por hora, el formato de carro, el edificio, los suministros y el concepto higiénico determinan la combinación. Las siguientes versiones son estándar, alternativas u opciones según el proyecto.
Cada posición de carro cuenta con un ventilador de recirculación propio con aspiración central. La recirculación regulada en dos velocidades o de forma continua y las toberas de forma especial distribuyen el aire acondicionado por toda la carga.
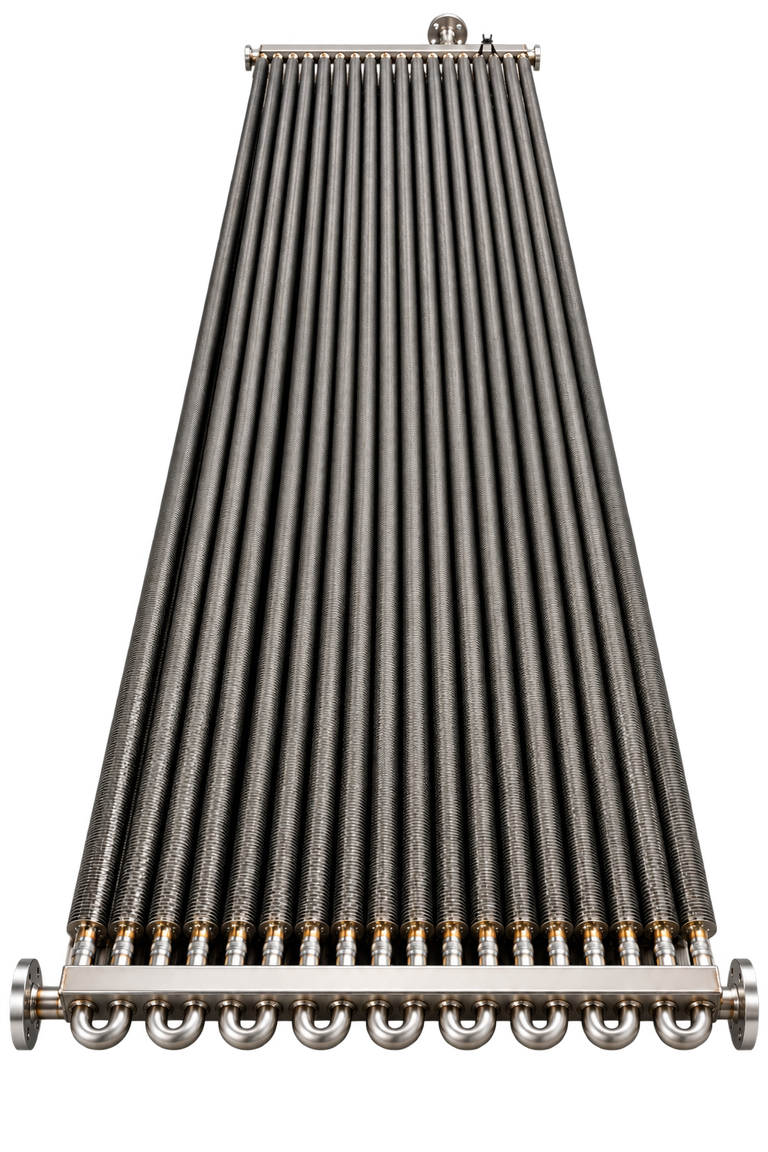
Calentamiento eléctrico, por gas, gasóleo o vapor de alta presión.
Con vapor se cocina utilizando vapor saturado de baja presión a 0,5 bar.
La zona de enfriamiento incorpora una ducha integrada. Opcionalmente, una boquilla de acero inoxidable de 2 fluidos por carro, con agua y aire comprimido, extrae calor adicional mediante niebla microfina con bajo consumo de agua.
Las puertas neumáticas de elevación, totalmente aisladas, se presionan contra el marco en sincronía con el ciclo de transporte. Según la distribución se emplean puertas giratorias o de hojas. La función de seguridad fail-safe y el enclavamiento entre las áreas de bajo y alto riesgo forman parte del equipamiento estándar.
El humo por fricción, combustión lenta o astillas se integra de forma totalmente automática. La intensidad de humo, las compuertas y el ventilador de extracción regulado por frecuencia pueden controlarse exactamente para cada proceso; los circuitos de humo pueden incorporarse a la limpieza.
La limpieza controlada por programa, con dosificación, aumento de presión y enjuague con agua limpia, puede limpiar las zonas de proceso por separado. SORGO X1 permite manejar la línea desde la entrada y la salida; SORGO Inspect documenta programas, lotes, curvas, mensajes y alarmas de forma centralizada en el navegador.
La base está formada por segmentos modulares de acero inoxidable soldados con estanqueidad al humo y al vapor, aislamiento completo y juntas resistentes a temperatura y ácidos. Según la zona de proceso se utiliza 1.4301 o 1.4571. Los suelos lisos y fuertemente reforzados, las guías de carros y las secuencias supervisadas favorecen la resistencia, la higiene y la seguridad operativa.
CALEFACCIÓN
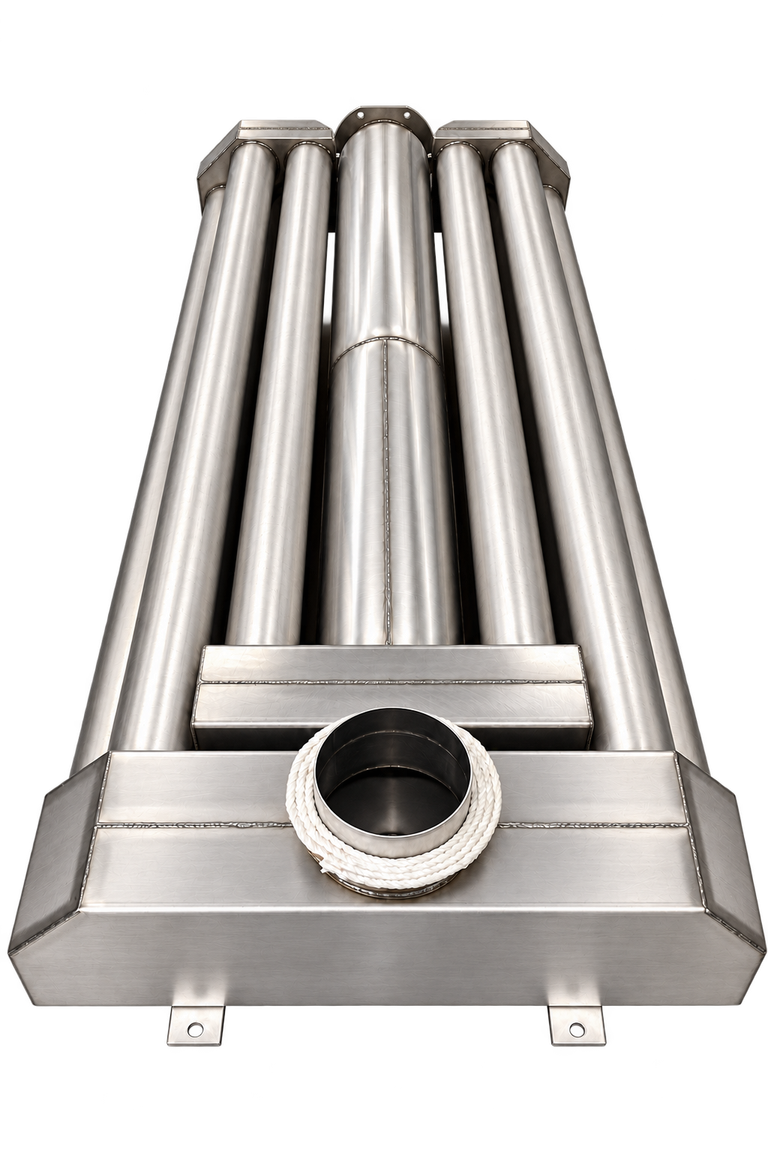
Primero el principio de generación de humo. Después el generador adecuado.
El generador, el circuito de humo y la seguridad se planifican como un sistema.
Generadores de humoLIMPIEZA CIP
La limpieza CIP está incluida de serie en la sección 1 (ahumado en caliente) y está disponible como opción para la sección 2. La limpieza, el tiempo de actuación y el enjuague con agua limpia se controlan por separado para cada sección.
Una estación central abastece varias instalaciones conectadas y las limpia automáticamente una tras otra.
La adición de detergente puede ajustarse entre el 1 y el 10 %.
Una potente bomba de acero inoxidable proporciona una presión de limpieza de aproximadamente 10 bar. Así, el sistema es independiente de la presión de red del cliente.
Los circuitos de limpieza se adaptan a los componentes de cada sección; en la sección de ahumado en caliente incluyen también las tuberías de humo y el generador de humo.
Tras la limpieza y el tiempo de actuación se realiza el enjuague automático con agua limpia.
Toda la distribución exterior desde la estación de limpieza se realiza con tubos Mapress de acero inoxidable. Todas las válvulas del sistema de limpieza también son de acero inoxidable.
CONTROL Y DOCUMENTACIÓN
Manejo intuitivo mediante pantalla táctil industrial de 15,6 pulgadas, programas memorizables y control preciso del proceso. Descubra también SORGO INSPECT para la documentación centralizada y las posibilidades de manejo remoto opcional mediante teléfono inteligente o tableta.
Descubrir el control y la documentación del proceso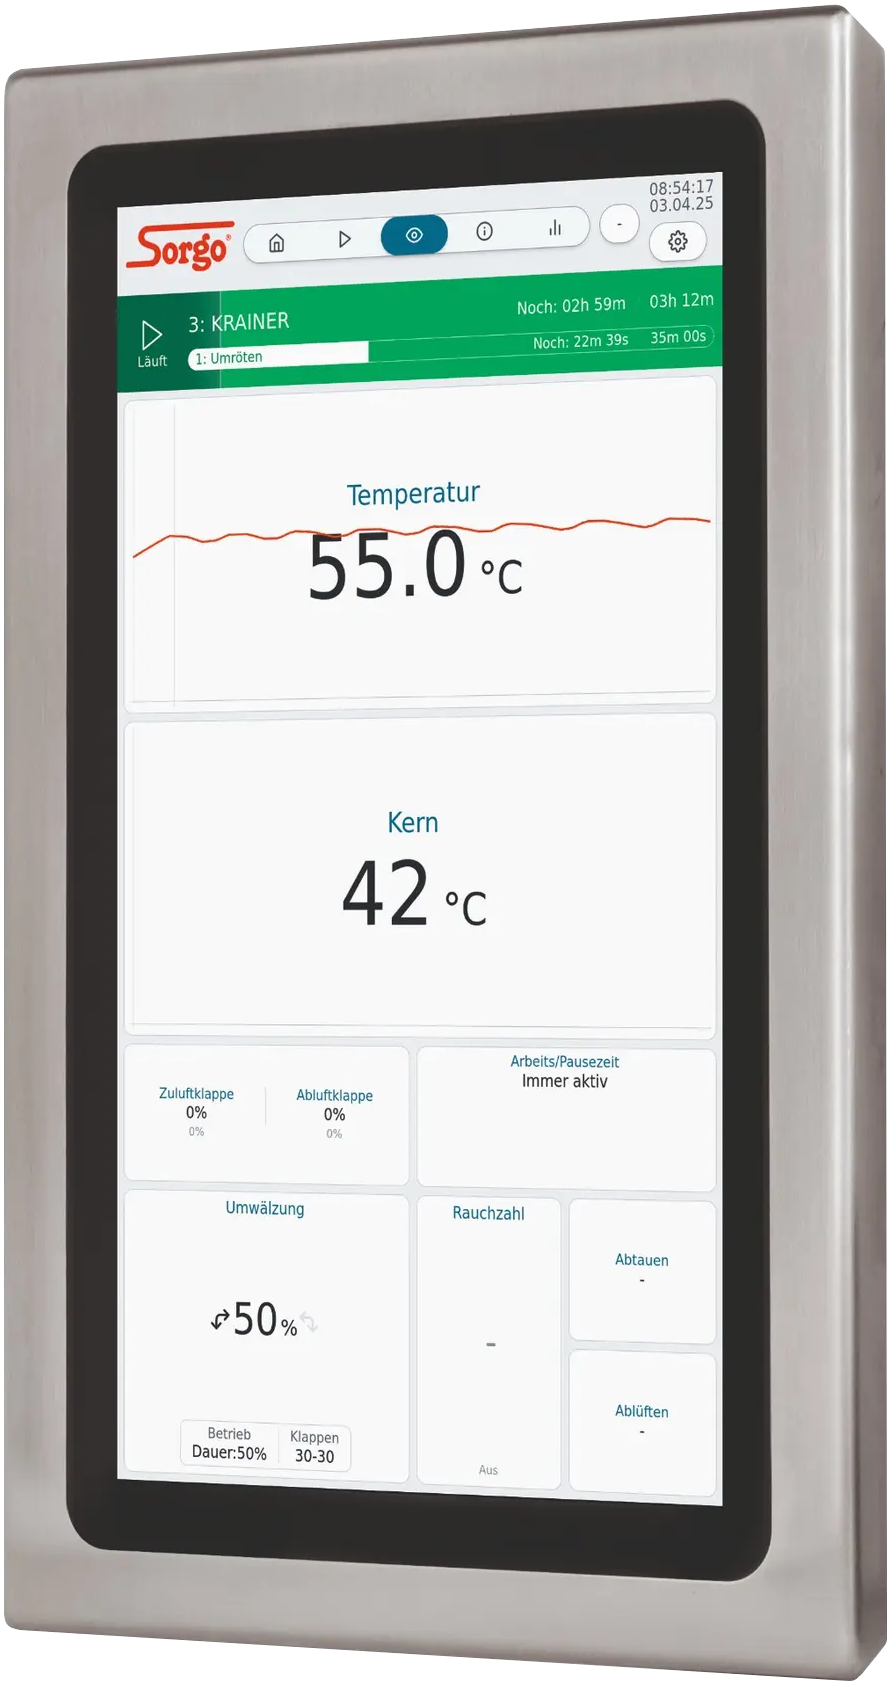
GALERÍA
FOLLETO
Vista general del producto, procesos y opciones de equipamiento en el folleto PDF.
A MEDIDA
La capacidad, el producto, el formato de carro, el suministro energético, la distribución del espacio y el grado de automatización determinan la solución. SORGO planifica cada sistema para el funcionamiento real, incluidos el control, el sistema de humo, la limpieza, la documentación, el montaje y la puesta en marcha.